


ലോ വോൾട്ടേജ് സ്വിച്ച് ഗിയർ, സർക്യൂട്ട് ബ്രേക്കറുകൾ, കോൺടാക്ടറുകൾ, റിലേകൾ, കൺട്രോൾ കാബിനറ്റുകൾ, പവർ ഡിസ്ട്രിബ്യൂഷൻ ഉപകരണങ്ങൾ എന്നിവയിൽ ഉപയോഗിക്കുന്ന നിലവിലെ-കണക്ഷനുകൾക്കും ഘടനാപരമായ ഘടകങ്ങൾക്കുമായി HAIFEI വെൽഡിംഗ്, ഓട്ടോമേറ്റഡ് പ്രോസസ്സിംഗ് സൊല്യൂഷനുകൾ വികസിപ്പിക്കുന്നു.
ആപ്ലിക്കേഷനുകളിൽ സിൽവർ കോൺടാക്റ്റുകൾ, റിജിഡ് കോപ്പർ, അലുമിനിയം ബസ്ബാറുകൾ, ലാമിനേറ്റഡ് ഫ്ലെക്സിബിൾ ബസ്ബാറുകൾ, കോപ്പർ ബ്രെയ്ഡ് കണക്ടറുകൾ, ടെർമിനലുകൾ, ടിൻ ചെയ്ത വയർ ഹാർനെസുകൾ, എൻക്ലോഷർ പാനലുകൾ, വെൽഡിഡ് ഫാസ്റ്റനറുകൾ എന്നിവ ഉൾപ്പെടുന്നു.
കണ്ടക്ടർ മെറ്റീരിയൽ, പ്ലേറ്റിംഗ്, ജോയിൻ്റ് ഘടന, ഇലക്ട്രിക്കൽ ആവശ്യകതകൾ, മെക്കാനിക്കൽ ശക്തി, ഉൽപ്പാദന അളവ്, പരിശോധന നിലവാരം എന്നിവ അനുസരിച്ച് ഉചിതമായ യന്ത്രം തിരഞ്ഞെടുക്കുന്നു. ഉപകരണ കോൺഫിഗറേഷൻ സ്ഥിരീകരിക്കുന്നതിന് മുമ്പ് ഉപഭോക്താക്കൾക്ക് സാമ്പിൾ പരിശോധനയ്ക്കായി ഡ്രോയിംഗുകളും പ്രതിനിധി ഭാഗങ്ങളും സമർപ്പിക്കാം.
നിങ്ങളുടെ ഘടക ഡ്രോയിംഗ് അയയ്ക്കുക
കുറഞ്ഞ വോൾട്ടേജ് ഇലക്ട്രിക്കൽ വ്യവസായത്തിനായി HAIFEI-ന് എന്ത് ഘടകങ്ങൾ പ്രോസസ്സ് ചെയ്യാൻ കഴിയും?
എല്ലാ ഇലക്ട്രിക്കൽ ഘടകത്തിനും ഒരു വെൽഡിംഗ് പ്രക്രിയ പ്രയോഗിക്കുന്നതിനുപകരം HAIFEI ആപ്ലിക്കേഷൻ-നിർദ്ദിഷ്ട ഉപകരണങ്ങൾ നൽകുന്നു. വർക്ക്പീസ് അനുസരിച്ച്, പരിഹാരം ഡിഫ്യൂഷൻ വെൽഡിംഗ്, MFDC റെസിസ്റ്റൻസ് വെൽഡിംഗ്, പ്രൊജക്ഷൻ വെൽഡിംഗ്, കപ്പാസിറ്റർ ഡിസ്ചാർജ് വെൽഡിംഗ്, അൾട്രാസോണിക് മെറ്റൽ വെൽഡിംഗ് അല്ലെങ്കിൽ ഒരു കസ്റ്റമൈസ്ഡ് ഓട്ടോമാറ്റിക് പ്രൊഡക്ഷൻ സിസ്റ്റം എന്നിവ ഉപയോഗിക്കാം.
| ഘടകം അല്ലെങ്കിൽ അസംബ്ലി | മൂല്യനിർണ്ണയത്തിനുള്ള സാധാരണ പ്രക്രിയ | പ്രധാന ഉൽപാദന ലക്ഷ്യം |
| സിൽവർ കോൺടാക്റ്റുകളും കോൺടാക്റ്റ് അസംബ്ലികളും | കൃത്യമായ പ്രതിരോധം വെൽഡിംഗ് | നിയന്ത്രിത ചൂട് ഇൻപുട്ട് ഉപയോഗിച്ച് കൃത്യമായ സ്ഥാനനിർണ്ണയം |
| നിയന്ത്രിത ചൂട് ഇൻപുട്ട് ഉപയോഗിച്ച് കൃത്യമായ സ്ഥാനനിർണ്ണയം | ആപ്ലിക്കേഷൻ-നിർദ്ദിഷ്ട പ്രതിരോധം അല്ലെങ്കിൽ ബസ്ബാർ വെൽഡിംഗ് | നിയന്ത്രിത രൂപഭേദം ഉള്ള സ്ഥിരതയുള്ള സന്ധികൾ |
| ലാമിനേറ്റഡ് കോപ്പർ ഫോയിൽ ബസ്ബാറുകൾ | ഡിഫ്യൂഷൻ വെൽഡിംഗ് | സെൻട്രൽ ഫ്ലെക്സിബിലിറ്റി നിലനിർത്തിക്കൊണ്ട് കോംപാക്റ്റ് ടെർമിനൽ ഏരിയകൾ |
| ചെമ്പ് മെടഞ്ഞ കണക്ടറുകൾ | ഡിഫ്യൂഷൻ വെൽഡിംഗ് അല്ലെങ്കിൽ പ്രതിരോധം ചൂടുള്ള അമർത്തൽ | ഏകീകൃത സ്ട്രോണ്ടുകളും സ്ഥിരതയുള്ള ടെർമിനൽ ജ്യാമിതിയും |
| കോപ്പർ ബ്രെയ്ഡ് ലാപ് സന്ധികൾ | സമർപ്പിത പ്രതിരോധം വെൽഡിംഗ് | സ്ഥിരമായ ഓവർലാപ്പും കുറഞ്ഞ സ്ട്രാൻഡ് ചലനവും |
| കോപ്പർ ബ്രെയ്ഡ് കട്ട്-ഒപ്പം-ചതുര ഭാഗങ്ങളും | സംയോജിത കട്ടിംഗും അവസാന{0}}രൂപീകരണവും | നിയന്ത്രിത നീളവും ആവർത്തിക്കാവുന്ന ടെർമിനൽ അളവുകളും |
| ടിൻ ചെയ്ത വയറുകളും ഇലക്ട്രിക്കൽ ഹാർനെസുകളും | പരിശോധനയ്ക്ക് ശേഷം അൾട്രാസോണിക് മെറ്റൽ വെൽഡിംഗ് | പരിമിതമായ താപ സ്വാധീനമുള്ള കണ്ടക്ടർമാരെ ചേരുന്നു |
| ഇലക്ട്രിക്കൽ ടെർമിനലുകളും ചെറിയ ഘടകങ്ങളും | പ്രിസിഷൻ MFDC സ്പോട്ട് വെൽഡിംഗ് | നിയന്ത്രിത ഊർജ്ജമുള്ള ചെറിയ, ആവർത്തിക്കാവുന്ന വെൽഡുകൾ |
| സ്റ്റെയിൻലെസ്-സ്റ്റീൽ എൻക്ലോഷർ പാനലുകളും നട്ടുകളും | കപ്പാസിറ്റർ ഡിസ്ചാർജ് പ്രൊജക്ഷൻ വെൽഡിംഗ് | കുറഞ്ഞ പാനൽ അടയാളപ്പെടുത്തൽ ഉപയോഗിച്ച് സുരക്ഷിത ഫാസ്റ്റനർ സന്ധികൾ |
| ഒന്നിലധികം{0}}പാർട്ട് കറൻ്റ്-പാത്ത് അസംബ്ലികൾ | കസ്റ്റമൈസ്ഡ് വെൽഡിംഗ് ഓട്ടോമേഷൻ | സ്ഥാനനിർണ്ണയം, വെൽഡിംഗ്, പരിശോധന, കണ്ടെത്തൽ എന്നിവ |
ഈ പട്ടിക ഒരു പ്രാരംഭ പ്രക്രിയ ദിശ മാത്രം നൽകുന്നു. മെറ്റീരിയൽ ഗ്രേഡ്, കോട്ടിംഗ്, ക്രോസ്{1}}സെക്ഷൻ, കോൺടാക്റ്റ് ഏരിയ, സ്വീകാര്യത മാനദണ്ഡം എന്നിവ അന്തിമ പ്രക്രിയ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് അവലോകനം ചെയ്യണം.
ലോ വോൾട്ടേജ് ബ്രേക്കർ കണക്ഷൻ സാമ്പിളുകൾ

അലൂമിനിയം-ബസ്ബാർ

ചെമ്പ്{0}}ബസ്ബാർ-നിക്കൽ{2}}പൂശിയതാണ്

ഫ്ലെക്സിബിൾ-അലുമിനിയം-ബസ്ബാർ

ഫ്ലെക്സിബിൾ-കോപ്പർ-ബസ്ബാർ

ഫ്ലെക്സിബിൾ-കോപ്പർ-ബസ്ബാർ

വൃത്താകൃതിയിലുള്ള-കമ്പികൾ
ഫീച്ചർ ചെയ്ത ലോ-വോൾട്ടേജ് ഇലക്ട്രിക്കൽ ഉപകരണങ്ങളും കെയ്സ് ആപ്ലിക്കേഷനുകളും
ഇനിപ്പറയുന്ന വിഭാഗം പ്രതിനിധി Haifei ഉപകരണ പദ്ധതികൾ അവതരിപ്പിക്കുന്നു. ഓരോ ആപ്ലിക്കേഷനും ഉപഭോക്തൃ പശ്ചാത്തലം, വർക്ക്പീസ് വിവരങ്ങൾ, സാങ്കേതിക വെല്ലുവിളികൾ, ഉപകരണ കോൺഫിഗറേഷൻ, മൂല്യനിർണ്ണയ രീതി, പ്രോജക്റ്റ് ഇമേജുകൾ എന്നിവ ഉൾക്കൊള്ളുന്ന ഒരു സമർപ്പിത കേസ് പേജിലേക്ക് ലിങ്ക് ചെയ്യണം.
സിൽവർ കോൺടാക്റ്റ് ഓട്ടോമാറ്റിക് വെൽഡിംഗ് മെഷീൻ
റിലേകൾ, കോൺടാക്റ്റുകൾ, സ്വിച്ചുകൾ, മറ്റ് ഇലക്ട്രിക്കൽ സ്വിച്ചിംഗ് ഘടകങ്ങൾ എന്നിവയിൽ സിൽവർ കോൺടാക്റ്റുകൾ ഉപയോഗിക്കുന്നു. അവയുടെ ചെറിയ അളവുകൾ മാനുവൽ പൊസിഷനിംഗ് ബുദ്ധിമുട്ടാക്കുന്നു, അതേസമയം അമിതമായ അല്ലെങ്കിൽ അസ്ഥിരമായ ചൂട് കോൺടാക്റ്റ് ഡിസ്പ്ലേസ്മെൻറ്, ഉപരിതല കേടുപാടുകൾ അല്ലെങ്കിൽ അസ്ഥിരമായ ബോണ്ടിംഗ് എന്നിവയ്ക്ക് കാരണമാകും.
ഹൈഫെയ് സമർപ്പിത സിൽവർ കോൺടാക്റ്റ് വെൽഡിംഗ് മെഷീനുകളും ഓട്ടോമേറ്റഡ് പ്രൊഡക്ഷൻ{0}}ലൈൻ സൊല്യൂഷനുകളും വികസിപ്പിച്ചെടുത്തിട്ടുണ്ട്. പ്രോജക്റ്റിനെ ആശ്രയിച്ച്, സിസ്റ്റത്തിന് കോംപോണൻ്റ് ഫീഡിംഗ്, ഓറിയൻ്റേഷൻ, പൊസിഷനിംഗ്, വെൽഡിംഗ്, ഫോർമിംഗ്, അൺലോഡിംഗ്, പ്രോസസ്സ്-റെസിപ്പി മാനേജ്മെൻ്റ് എന്നിവ സംയോജിപ്പിക്കാൻ കഴിയും.
ഉപഭോക്താവിൻ്റെ യഥാർത്ഥ കോൺടാക്റ്റ് അലോയ്, കാരിയർ മെറ്റീരിയൽ, ജോയിൻ്റ് ഘടന എന്നിവ ഉപയോഗിച്ച് ഫിക്സ്ചർ, ഇലക്ട്രോഡ് ജ്യാമിതി, വെൽഡിംഗ് പാരാമീറ്ററുകൾ എന്നിവ വികസിപ്പിച്ചെടുത്തിട്ടുണ്ട്.


ഫ്രെയിം ബസ്ബാർ വെൽഡിംഗ് സിസ്റ്റംസ്
ഫ്രെയിം ബസ്ബാർ അസംബ്ലികൾ സ്വിച്ച് ഗിയർ, കൺട്രോൾ ക്യാബിനറ്റുകൾ, പവർ ഡിസ്ട്രിബ്യൂഷൻ ഉപകരണങ്ങൾ എന്നിവയിൽ കറൻ്റ് കൊണ്ടുപോകുകയും വിതരണം ചെയ്യുകയും ചെയ്യുന്നു. ചെമ്പും അലൂമിനിയവും വേഗത്തിൽ ചൂട് നടത്തുന്നു, വലുതോ ക്രമരഹിതമോ ആയ അസംബ്ലികൾ സ്ഥിരമായി സ്ഥാപിക്കാൻ പ്രയാസമാണ്.
വർക്ക്പീസ് ഘടനയ്ക്ക് ചുറ്റുമുള്ള സമർപ്പിത ബസ്ബാർ വെൽഡിംഗ് സംവിധാനങ്ങൾ ഹൈഫെയ് വികസിപ്പിക്കുന്നു. എഞ്ചിനീയറിംഗ് സ്കോപ്പിൽ അനുയോജ്യമായ വെൽഡിംഗ് പവർ സ്രോതസ്സ്, ചലിക്കുന്ന വെൽഡിംഗ് സംവിധാനം, മോഡുലാർ ഫിക്ചർ, നിയന്ത്രിത വെൽഡിംഗ് സീക്വൻസ്, റെസിപ്പി സ്റ്റോറേജ്, പ്രൊഡക്ഷൻ{1}}ഡാറ്റ റെക്കോർഡിംഗ് എന്നിവ ഉൾപ്പെട്ടേക്കാം.
കർക്കശമായ ബസ്ബാർ, ലാമിനേറ്റഡ് ബസ്ബാർ, അസംബിൾ ചെയ്ത ഫ്രെയിം ബസ്ബാർ സന്ധികൾ എന്നിവയ്ക്ക് വ്യത്യസ്ത തപീകരണ, മർദ്ദം ആവശ്യകതകൾ ഉള്ളതിനാൽ, ഡ്രോയിംഗ് അവലോകനത്തിലൂടെയും സാമ്പിൾ വെൽഡിംഗിലൂടെയും പ്രക്രിയ സ്ഥിരീകരിക്കേണ്ടതുണ്ട്.
കോപ്പർ ബ്രെയ്ഡ് കട്ടിംഗ്, സ്ക്വയറിംഗ്, ടെർമിനൽ രൂപീകരണം
എല്ലാ ലോ-വോൾട്ടേജ് ഇലക്ട്രിക്കൽ പ്രോജക്റ്റും വെൽഡിംഗ് പ്രവർത്തനത്തിന് മാത്രമായി പരിമിതപ്പെടുത്തിയിട്ടില്ല. കോപ്പർ ബ്രെയ്ഡ് നിർമ്മാണത്തിന് നിയന്ത്രിത ഭക്ഷണം, കട്ടിംഗ്, എൻഡ് സ്ക്വറിംഗ്, ഒതുക്കലും അൺലോഡിംഗ് എന്നിവയും ആവശ്യമായി വന്നേക്കാം.
ഒരു വർക്ക്സ്റ്റേഷനിൽ ഒന്നിലധികം ബ്രെയ്ഡ്{0}}പ്രോസസ്സിംഗ് ഘട്ടങ്ങൾ സംയോജിപ്പിക്കുന്ന സംയോജിത ഉപകരണങ്ങൾ Haifei വികസിപ്പിച്ചെടുത്തിട്ടുണ്ട്. പ്രത്യേക മെഷീനുകൾ തമ്മിലുള്ള മാനുവൽ കൈമാറ്റം കുറയ്ക്കുകയും ബ്രെയ്ഡിൻ്റെ നീളം, ടെർമിനൽ ആകൃതി, അവസാന അവസ്ഥ എന്നിവയുടെ സ്ഥിരത മെച്ചപ്പെടുത്തുകയും ചെയ്യുക എന്നതാണ് ലക്ഷ്യം.
ഉപഭോക്താവ് ഒരൊറ്റ ബ്രെയ്ഡ്, ഒന്നിലധികം ബ്രെയ്ഡ് കണ്ടക്ടറുകൾ അല്ലെങ്കിൽ വ്യത്യസ്ത ഉൽപ്പന്ന അളവുകൾ എന്നിവ പ്രോസസ്സ് ചെയ്യുന്നുണ്ടോ എന്നതിനെ ആശ്രയിച്ചിരിക്കും ഉപകരണ കോൺഫിഗറേഷൻ. മാറ്റാവുന്ന ഉപകരണവും സംഭരിച്ച പാചകക്കുറിപ്പുകളും അനുയോജ്യമായ ഉൽപ്പന്ന കുടുംബങ്ങൾക്കായി വിലയിരുത്താവുന്നതാണ്.


ടിൻഡ് വയർ, ഇലക്ട്രിക്കൽ ടെർമിനൽ വെൽഡിങ്ങ്
ടിൻ ചെയ്ത കണ്ടക്ടറുകൾ, കേബിൾ അസംബ്ലികൾ, ചെറിയ ഇലക്ട്രിക്കൽ ടെർമിനലുകൾ എന്നിവയ്ക്ക് ശ്രദ്ധാപൂർവ്വമായ ഊർജ്ജ നിയന്ത്രണം ആവശ്യമാണ്, കാരണം അവയുടെ അളവുകൾ, കോട്ടിംഗുകൾ, കണ്ടക്ടർ ഘടനകൾ എന്നിവ ഗണ്യമായി വ്യത്യാസപ്പെട്ടേക്കാം.
അൾട്രാസോണിക് മെറ്റൽ വെൽഡിംഗ് തിരഞ്ഞെടുത്ത വയർ - മുതൽ{1}}വയർ അല്ലെങ്കിൽ വയർ{2}}ടു-ടു ടെർമിനൽ കണക്ഷനുകൾക്കായി വിലയിരുത്താവുന്നതാണ്. കൃത്യമായ MFDC റെസിസ്റ്റൻസ് വെൽഡിംഗ് ചില ടെർമിനലുകൾക്കും കോൺടാക്റ്റ് കാരിയറുകൾക്കും ചെറിയ ലോഹ ഘടകങ്ങൾക്കും അനുയോജ്യമായേക്കാം.
പ്രോസസ്സ് തിരഞ്ഞെടുക്കൽ കണ്ടക്ടർ ക്രോസ് സെക്ഷൻ, കോട്ടിംഗ്, ടെർമിനൽ മെറ്റീരിയൽ, ജോയിൻ്റ് ആക്സസ്, ആവശ്യമായ പുൾ ശക്തി എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. അൾട്രാസോണിക്, റെസിസ്റ്റൻസ് വെൽഡിങ്ങ് എന്നിവയ്ക്കിടയിൽ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് സാമ്പിൾ മൂല്യനിർണ്ണയം ആവശ്യമാണ്.
സ്റ്റെയിൻലെസ്-സ്റ്റീൽ പാനലും നട്ട് പ്രൊജക്ഷൻ വെൽഡിംഗും
ഇലക്ട്രിക്കൽ കാബിനറ്റുകൾക്കും ലോ-വോൾട്ടേജ് ഉപകരണങ്ങളുടെ ചുറ്റുപാടുകൾക്കും നട്ട്സ്, സ്റ്റഡുകൾ അല്ലെങ്കിൽ മറ്റ് ഫാസ്റ്റനറുകൾ സ്റ്റെയിൻലെസ് സ്റ്റീൽ പാനലുകളിലേക്ക് വെൽഡ് ചെയ്യേണ്ടത് ആവശ്യമായി വന്നേക്കാം.
അനുയോജ്യമായ പ്രൊജക്ഷൻ ഘടനകൾക്കായി, Haifei കപ്പാസിറ്റർ ഡിസ്ചാർജ് വെൽഡിംഗ് വിലയിരുത്താൻ കഴിയും. ഷോർട്ട് എനർജി{1}}റിലീസ് സൈക്കിൾ പ്രൊജക്ഷനുകൾക്ക് ചുറ്റും ചൂട് കേന്ദ്രീകരിക്കുകയും ചുറ്റുമുള്ള ഷീറ്റിലെ താപ സ്വാധീനം പരിമിതപ്പെടുത്താൻ സഹായിക്കുകയും ചെയ്യും.
പരിപ്പ് ഫീഡിംഗ്, ഭാഗങ്ങൾ കണ്ടെത്തൽ, പൊസിഷനിംഗ് ടൂളിംഗ്, വെൽഡിംഗ്, വെൽഡ് കൗണ്ടിംഗ്, മിസ്റ്റേക്ക് പ്രൂഫിംഗ് ഫംഗ്ഷനുകൾ എന്നിവ പൂർണ്ണമായ പരിഹാരത്തിൽ ഉൾപ്പെട്ടേക്കാം. പാനൽ കനം, നട്ട് സ്പെസിഫിക്കേഷൻ, പ്രൊജക്ഷൻ ജ്യാമിതി, ടോർക്ക് അല്ലെങ്കിൽ പുഷ് ഔട്ട് ആവശ്യകതകൾ-ഉപകരണങ്ങൾ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് ഉറപ്പിച്ചിരിക്കണം.
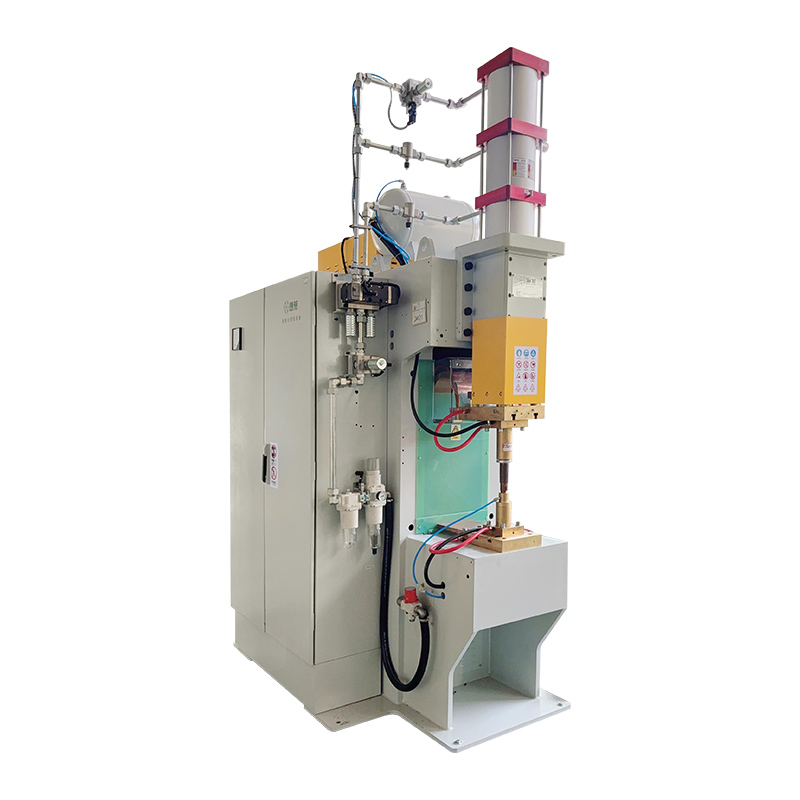
എന്തുകൊണ്ടാണ് കുറഞ്ഞ-വോൾട്ടേജ് ഇലക്ട്രിക്കൽ കണക്ഷനുകൾ വെൽഡ് ചെയ്യാൻ ബുദ്ധിമുട്ടുള്ളത്?
ചെമ്പും അലൂമിനിയവും ചൂട് വേഗത്തിൽ പുറന്തള്ളുന്നു
ഉയർന്ന ചാലക വസ്തുക്കൾ സംയുക്തത്തിൽ നിന്ന് ചൂട് കൈമാറുന്നു. അപര്യാപ്തമായ ഊർജ്ജം ഒരു അപൂർണ്ണമായ ബോണ്ട് അവശേഷിപ്പിച്ചേക്കാം, അതേസമയം അമിതമായ ഊർജ്ജം രൂപഭേദം, ഓക്സിഡേഷൻ അല്ലെങ്കിൽ ചുറ്റുമുള്ള ഉപരിതലങ്ങൾക്ക് കേടുപാടുകൾ വരുത്താം.
ഇലക്ട്രിക്കൽ, മെക്കാനിക്കൽ പ്രകടനം ഒരുമിച്ച് കൈവരിക്കണം
അസ്ഥിരമായ വൈദ്യുത പ്രകടനം ഉള്ളപ്പോൾ ഒരു ജോയിൻ്റ് സ്വീകാര്യമായി തോന്നിയേക്കാം. ഘടകത്തെ ആശ്രയിച്ച്, ഉപഭോക്താവ് കോൺടാക്റ്റ് പ്രതിരോധം, ചാലകത, താപനില വർദ്ധനവ്, ടെൻസൈൽ ശക്തി, പുറംതൊലി ശക്തി, കത്രിക ശക്തി അല്ലെങ്കിൽ ക്ഷീണ പ്രകടനം എന്നിവ പരിശോധിക്കേണ്ടതുണ്ട്.
പ്രോസസ്സിംഗ് സമയത്ത് നേർത്ത സ്ട്രോണ്ടുകളും ഫോയിൽ പാളികളും നീക്കാൻ കഴിയും
കോപ്പർ ബ്രെയ്ഡുകളും ലാമിനേറ്റഡ് ഫോയിലുകളും നിരവധി നേർത്ത കണ്ടക്ടറുകളിൽ നിന്നാണ് നിർമ്മിച്ചിരിക്കുന്നത്. അപര്യാപ്തമായ പൊസിഷനിംഗ് അല്ലെങ്കിൽ അസമമായ മർദ്ദം സ്ട്രാൻഡ് സ്പ്രെഡിംഗ്, ലെയർ വിടവ്, പൊരുത്തമില്ലാത്ത ടെർമിനൽ കനം അല്ലെങ്കിൽ ലോക്കൽ കണ്ടക്ടർ കേടുപാടുകൾ എന്നിവയ്ക്ക് കാരണമാകും.
സിൽവർ കോൺടാക്റ്റുകൾക്ക് കൃത്യമായ സ്ഥാനം ആവശ്യമാണ്
സിൽവർ കോൺടാക്റ്റ് ഘടകങ്ങൾ ചെറുതും താപ വിതരണത്തിന് സെൻസിറ്റീവുമാണ്. സ്ഥാനചലനം, അമിതമായ ഇൻഡൻ്റേഷൻ, ഉപരിതല കേടുപാടുകൾ എന്നിവ പരിമിതപ്പെടുത്തുമ്പോൾ കോൺടാക്റ്റ് സ്ഥിരമായി സ്ഥാപിക്കണം.
കോട്ടിംഗുകൾ വെൽഡിംഗ് സ്വഭാവം മാറ്റുന്നു
നിക്കൽ{0}}പൂശിയതും ടിൻ പൂശിയതും മറ്റ് പൂശിയതുമായ കണ്ടക്ടറുകൾ നഗ്നമായ ചെമ്പ് അല്ലെങ്കിൽ അലുമിനിയം എന്നിവയിൽ നിന്ന് വ്യത്യസ്തമായി പ്രവർത്തിക്കാം. അതിനാൽ, കോട്ടിംഗ് തരവും കനവും ആപ്ലിക്കേഷൻ അവലോകനത്തിൽ ഉൾപ്പെടുത്തണം.
ഉൽപ്പന്ന വൈവിധ്യം മാറ്റത്തെ പ്രധാനമാക്കുന്നു
ലോ-വോൾട്ടേജ് ഘടക നിർമ്മാതാക്കൾ പലപ്പോഴും ഒന്നിലധികം അളവുകളും സംയുക്ത ഘടനകളും നിർമ്മിക്കുന്നു. ഫിക്ചറുകൾ, ഇലക്ട്രോഡുകൾ, സംഭരിച്ച പ്രോസസ്സ് പാചകക്കുറിപ്പുകൾ എന്നിവ സ്ഥിരീകരിക്കപ്പെട്ട അനുയോജ്യമായ ഉൽപ്പന്ന ശ്രേണിയിൽ രൂപകൽപ്പന ചെയ്തിരിക്കണം.
ശുപാർശ ചെയ്യുന്ന ഗുണനിലവാര പരിശോധനകൾ
| പരിശോധന ഇനം | ഇത് എന്താണ് പരിശോധിക്കാൻ സഹായിക്കുന്നത് |
| കോൺടാക്റ്റ് പ്രതിരോധം | പൂർത്തിയായ സംയുക്തത്തിൻ്റെ വൈദ്യുത സ്ഥിരത |
| ചാലകത അല്ലെങ്കിൽ താപനില{0}}ഉയർച്ച പരിശോധന | ഉപഭോക്താവിൻ്റെ നിർവചിക്കപ്പെട്ട ഇലക്ട്രിക്കൽ ലോഡിന് കീഴിലുള്ള പ്രകടനം |
| വലിക്കുക, തൊലി കളയുക, മുറിക്കുക അല്ലെങ്കിൽ പുഷ് ഔട്ട്{0}}ടെസ്റ്റ് | സംയുക്തത്തിൻ്റെ മെക്കാനിക്കൽ സമഗ്രത |
| ക്രോസ്{0}}വിഭാഗം പരീക്ഷ | ആന്തരിക ബോണ്ട് രൂപീകരണവും സാധ്യമായ ശൂന്യതകളും |
| ഡൈമൻഷണൽ പരിശോധന | സ്ഥാനം, ടെർമിനൽ കനം, പരന്നത, അസംബ്ലി ഫിറ്റ് |
| ഉപരിതല പരിശോധന | പുറംതള്ളൽ, വിള്ളലുകൾ, ഓക്സിഡേഷൻ, ഇൻഡൻ്റേഷൻ അല്ലെങ്കിൽ നിറവ്യത്യാസം |
| ആവർത്തിച്ചുള്ള പ്രൊഡക്ഷൻ ട്രയൽ | തുടർച്ചയായ സൈക്കിളുകളിൽ പ്രോസസ്സ് സ്ഥിരത |
| പാരാമീറ്റർ റെക്കോർഡുകൾ | വെൽഡിംഗ് കറൻ്റ്, സമയം, ബലം അല്ലെങ്കിൽ മറ്റ് നിരീക്ഷിച്ച മൂല്യങ്ങൾ എന്നിവയുടെ കണ്ടെത്തൽ |
ഒരു ലോ-വോൾട്ടേജ് ഇലക്ട്രിക്കൽ വെൽഡിംഗ് സൊല്യൂഷൻ എങ്ങനെയാണ് വികസിപ്പിച്ചെടുത്തത്?
അപ്ലിക്കേഷൻ അവലോകനം
ഡ്രോയിംഗ്, കണ്ടക്ടർ മെറ്റീരിയൽ, പ്ലേറ്റിംഗ്, ജോയിൻ്റ് ഘടന, അളവുകൾ, ഉൽപ്പന്ന വകഭേദങ്ങൾ, ഔട്ട്പുട്ട് ആവശ്യകത, സ്വീകാര്യത മാനദണ്ഡങ്ങൾ എന്നിവ HAIFEI അവലോകനം ചെയ്യുന്നു.
പ്രക്രിയയും ഉപകരണങ്ങളുടെ വിലയിരുത്തലും
എഞ്ചിനീയർമാർ അനുയോജ്യമായ വെൽഡിംഗ് അല്ലെങ്കിൽ രൂപീകരണ പ്രക്രിയകൾ താരതമ്യം ചെയ്യുകയും ഒരു സാധാരണ യന്ത്രം, സമർപ്പിത വർക്ക്സ്റ്റേഷൻ അല്ലെങ്കിൽ ഓട്ടോമാറ്റിക് ലൈൻ എന്നിവ വിലയിരുത്തേണ്ടതുണ്ടോ എന്ന് നിർണ്ണയിക്കുകയും ചെയ്യുന്നു.
സാമ്പിൾ ടെസ്റ്റിംഗ്
ഒരു പ്രാഥമിക പ്രോസസ്സ് വിൻഡോ തിരിച്ചറിയാൻ പ്രതിനിധി ഉപഭോക്തൃ സാമഗ്രികൾ ഉപയോഗിക്കുന്നു. ചെമ്പ്, അലുമിനിയം, വെള്ളി അലോയ്കൾ, പൂശിയ ഭാഗങ്ങൾ, ഫോയിൽ സ്റ്റാക്കുകൾ, ബ്രെയ്ഡഡ് കണ്ടക്ടറുകൾ എന്നിവയ്ക്ക് പരിശോധന വളരെ പ്രധാനമാണ്.
സംയുക്ത പരിശോധന
സമ്മതിച്ച പരിശോധനാ രീതികൾക്കനുസൃതമായാണ് സാമ്പിൾ വിലയിരുത്തുന്നത്. ഇവയിൽ വൈദ്യുത പ്രതിരോധം, താപനില വർദ്ധനവ്, പുൾ അല്ലെങ്കിൽ ഷിയർ ശക്തി, ക്രോസ്-വിഭാഗം, അളവുകൾ, രൂപഭാവം എന്നിവ ഉൾപ്പെടാം.
ടൂളിംഗും ഓട്ടോമേഷൻ ഡിസൈനും
പ്രക്രിയ സ്ഥിരീകരിച്ച ശേഷം, ഇലക്ട്രോഡുകൾ, ഫിക്ചറുകൾ, പ്രഷർ സിസ്റ്റം, കൂളിംഗ്, സേഫ്റ്റി ഗാർഡിംഗ്, ആവശ്യമായ ഓട്ടോമേഷൻ ഫംഗ്ഷനുകൾ എന്നിവ HAIFEI രൂപകൽപ്പന ചെയ്യുന്നു.
ട്രയൽ പ്രൊഡക്ഷനും സ്വീകാര്യതയും
പൂർത്തിയായ സിസ്റ്റം പ്രതിനിധി വർക്ക്പീസുകൾ ഉപയോഗിച്ച് പരീക്ഷിച്ചു. സൈക്കിൾ സ്ഥിരത, മോഡൽ മാറ്റം, വെൽഡ് സ്ഥിരത, പരിശോധന പ്രവർത്തനങ്ങൾ എന്നിവ അംഗീകരിച്ച സാങ്കേതിക സ്പെസിഫിക്കേഷനിൽ പരിശോധിച്ചുറപ്പിക്കുന്നു.
ഞങ്ങളുടെ എഞ്ചിനീയറുമായി ബന്ധപ്പെടുക
പതിവുചോദ്യങ്ങൾ
ചോദ്യം: ലോ-വോൾട്ടേജ് ഇലക്ട്രിക്കൽ ബസ്ബാറുകൾക്ക് എന്ത് വെൽഡിംഗ് പ്രക്രിയയാണ് ഉപയോഗിക്കുന്നത്?
A: പ്രക്രിയ ബസ്ബാർ ഘടനയെ ആശ്രയിച്ചിരിക്കുന്നു. ലാമിനേറ്റഡ് കോപ്പർ ഫോയിൽ, ബ്രെയ്ഡഡ് കണക്ടറുകൾ എന്നിവ പലപ്പോഴും ഡിഫ്യൂഷൻ വെൽഡിംഗ് ഉപയോഗിച്ചാണ് വിലയിരുത്തുന്നത്, അതേസമയം തിരഞ്ഞെടുത്ത കർക്കശമായ ബസ്ബാർ അസംബ്ലികൾക്ക് റെസിസ്റ്റൻസ് വെൽഡിങ്ങോ ഒരു പ്രത്യേക ബസ്ബാർ വെൽഡിംഗ് പ്രക്രിയയോ ഉപയോഗിക്കാം. തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് മെറ്റീരിയൽ, ക്രോസ്{2}}വിഭാഗം, കോട്ടിംഗ്, ജോയിൻ്റ് ജ്യാമിതി എന്നിവ അവലോകനം ചെയ്യണം.
ചോദ്യം: കോപ്പർ ബ്രെയ്ഡഡ് കണക്ടറുകൾക്ക് ഡിഫ്യൂഷൻ വെൽഡിംഗ് അനുയോജ്യമാണോ?
A: ശേഷിക്കുന്ന കണ്ടക്ടർ അയവുള്ളതായിരിക്കുമ്പോൾ ടെർമിനൽ വിഭാഗം ഏകീകരിക്കേണ്ടിവരുമ്പോൾ ഇത് അനുയോജ്യമാകും. ബ്രെയ്ഡിൻ്റെ വീതി, കനം, സ്ട്രാൻഡ് ഘടന, ബോണ്ടിംഗ് ഏരിയ, പൂർത്തിയായ അളവുകൾ എന്നിവ സാമ്പിൾ പരിശോധനയിലൂടെ സ്ഥിരീകരിക്കേണ്ടതുണ്ട്.
ചോദ്യം: ചെമ്പ് കാരിയറുകളിലേക്ക് വെള്ളി കോൺടാക്റ്റുകൾ വെൽഡ് ചെയ്യാൻ ഹൈഫെയ്ക്ക് കഴിയുമോ?
A: ഹൈഫെയ്ക്ക് സിൽവർ-അലോയ് കോൺടാക്റ്റുകളും ചെമ്പ്{1}}അധിഷ്ഠിത കാരിയറുകളും ആപ്ലിക്കേഷൻ-നിർദ്ദിഷ്ട പ്രതിരോധ വെൽഡിംഗ് ഉപയോഗിച്ച് വിലയിരുത്താനാകും. കോൺടാക്റ്റ് മെറ്റീരിയൽ, കാരിയർ മെറ്റീരിയൽ, ജോയിൻ്റ് ഡിസൈൻ, ഉപരിതല അവസ്ഥ, ഇലക്ട്രിക്കൽ സ്വീകാര്യത ആവശ്യകതകൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കും സാധ്യത.
ചോദ്യം: ഒരു യന്ത്രത്തിന് വ്യത്യസ്ത ബസ്ബാർ വലുപ്പങ്ങൾ പ്രോസസ്സ് ചെയ്യാൻ കഴിയുമോ?
A: ആവശ്യമായ മർദ്ദം, ഊർജ്ജം, വർക്കിംഗ് ക്ലിയറൻസ്, ടൂളിംഗ് ക്രമീകരണം എന്നിവ അനുയോജ്യമാകുമ്പോൾ ഒരു യന്ത്രം ഒന്നിലധികം മോഡലുകളെ പിന്തുണച്ചേക്കാം. ഉൽപ്പന്ന ശ്രേണി അവലോകനം ചെയ്ത ശേഷം മാറ്റാവുന്ന ഫിക്ചറുകൾ, ഇലക്ട്രോഡുകൾ, സംഭരിച്ച പാചകക്കുറിപ്പുകൾ എന്നിവ ഉൾപ്പെടുത്താവുന്നതാണ്.
ചോദ്യം: കോപ്പർ ബ്രെയ്ഡ് കട്ടിംഗും എൻഡ് ഫോമിംഗും സംയോജിപ്പിക്കാനാകുമോ?
ഉ: അതെ. അനുയോജ്യമായ സ്പെസിഫിക്കേഷനുകൾക്കായി, ഫീഡിംഗ്, കട്ടിംഗ്, എൻഡ് സ്ക്വയറിംഗ്, കോംപാക്ഷൻ, അൺലോഡിംഗ് എന്നിവ ഒരു സിസ്റ്റത്തിലേക്ക് സംയോജിപ്പിക്കാം. കോൺഫിഗറേഷൻ ബ്രെയ്ഡ് ഘടന, ഡൈമൻഷണൽ ടോളറൻസ്, ആവശ്യമായ പ്രൊഡക്ഷൻ സീക്വൻസ് എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
ചോദ്യം: വെൽഡിഡ് ജോയിൻ്റിൻ്റെ വൈദ്യുത നിലവാരം എങ്ങനെയാണ് പരിശോധിക്കുന്നത്?
A: സാധാരണ പരിശോധനകളിൽ കോൺടാക്റ്റ്-റെസിസ്റ്റൻസ് അളക്കൽ, ചാലകത പരിശോധന, ഉപഭോക്താവിൻ്റെ-നിർവ്വചിച്ച ലോഡിന് കീഴിലുള്ള താപനില{1}}ഉയർച്ച പരിശോധന എന്നിവ ഉൾപ്പെടുന്നു. കാഴ്ചയിൽ മാത്രം ആശ്രയിക്കാതെ മെക്കാനിക്കൽ, ഡൈമൻഷണൽ ഇൻസ്പെക്ഷൻ എന്നിവയുമായി ഇവ കൂട്ടിച്ചേർക്കണം.